
快速導覽
隱藏
5S 是什麼?整理、整頓、清掃、清潔、素養的做法與工廠推動順序
被客戶要求整理現場、或做過一次 5S 卻三個月退回原形時,五個 S 各要交出什麼、紅牌與三定怎麼落地、八階段怎麼排、稽核表與評分怎麼設計,以及 5S 紀錄在 ISO 9001 與客戶驗廠裡算什麼證據。
這一頁寫給廠務、品保與生產主管。你可能被客戶要求整理現場,或廠內做過一次 5S 卻在三個月後退回原形。客戶稽核員走進產線問一句「你們有沒有在做 5S」,答得出來不難。難的是六個月後現場還是不是那個樣子。
內容分四段。第一段是五個 S 各自要做的動作、要交的表單與可被檢查的現場狀態。第二段是紅牌作戰與三定怎麼落地。第三段是從一條示範線推到全廠的八階段順序,最後是稽核表與評分怎麼設計、怎麼維持。
先分界:現場要留哪些紀錄、8.5.1 的八個受控條件怎麼對到產線,看製造業的 ISO 9001 重點。本篇講的是東西該不該留、放哪裡、誰清、多久查一次。
5S 重點搶先看
以下五點,每一點在後文都找得到對應的動作、表單或判準。
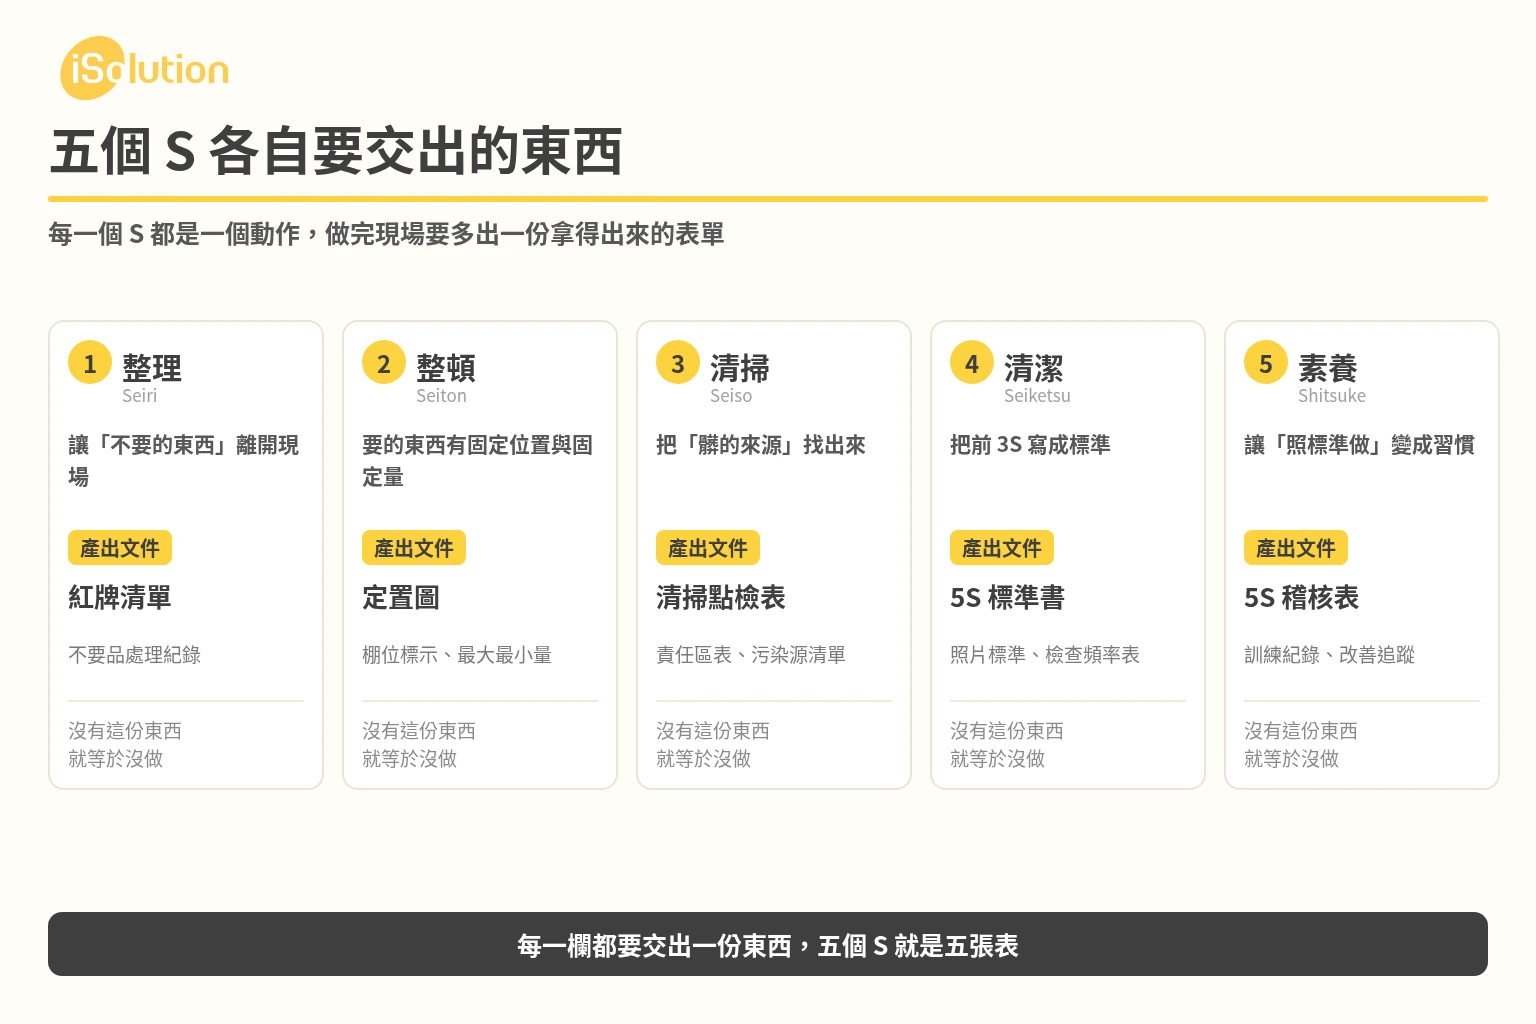
- 五個 S 是五種要交出東西的動作:整理、整頓、清掃、清潔、素養。每一個都要留下一份現場拿得出來的東西。這些東西是紅牌清單、定置圖、點檢表、標準書、稽核表。沒有那張東西,就等於沒做。
- 順序不能顛倒:整理沒做完就做整頓,結果是把不要的東西排整齊。清掃沒追污染源,隔天就髒回來。
- 三定與紅牌是落地的兩支工具:定置靠編址(區→架→層→位)、定量靠顏色標示。紅牌靠一個有資產處分權的人裁決。
- 先做一條示範線,再一次全廠:紅牌作戰適合全廠在 1–2 天內貼完,清掃與標準化則逐區進行。示範線同時是教材、是照片標準、是說服工具。
- 沒有通用及格線,也沒有通用時程:稽核滿分有 10 分制、4 分制、100 分制在並行。幾分算合格由公司自己訂並寫進標準。導入要幾週,依廠區規模、起點狀態與客戶要求而異。
5S 是什麼?五個 S 是五種要交出東西的動作
5S 是整理、整頓、清掃、清潔、素養五項的合稱。名稱來自五個日文詞的首字母都是 S,台灣現場平常直接講中文。這是日本職場用來維持工作環境的一套做法,五個詞各自是一個動作,不是五句標語。
在台灣的工廠裡,5S 很容易被當成「打掃」的同義詞,或變成年終大掃除的活動名稱。這個誤解會直接影響推動結果:如果它是一個活動,辦完就結束。如果它是五個動作,每個動作都要交出一份東西,那就有做完與沒做完的分別。實務上判斷一個廠有沒有真的在做 5S,看的不是地上乾不乾淨。看的是這五樣東西存不存在:紅牌清單、定置圖、清掃點檢表、5S 標準書、稽核表。這五樣少了任何一樣,對應的那個 S 就還沒完成。
五個 S 的順序也不能顛倒。整理是把「不要的」處理掉,整頓是把「要的」放到決定的位置。如果整理沒做完就先做整頓,等於把不要的東西排整齊。畫面會很好看,空間一樣不夠用,找東西一樣慢。同樣的道理,清掃沒追污染源,只是把髒污從桌面移到抹布。清潔沒有標準與頻率,換一個主管就歸零。素養沒有巡檢與回饋,只能靠個人習慣。
還有一個常見的混淆:5S 沒有統一的國際標準,也不是 ISO 條文的一部分。它是一套在日系工廠被廣泛使用、再被各國製造業調整過的做法。同一個名字在不同工廠的做法會有差異。這不是誰對誰錯,而是各家在「做到什麼程度」上有不同的決定。
廠內談 5S 管理時,最常出現的爭執不是方法,而是範圍。有人認為只有產線要做,有人認為辦公室與倉庫也要。有人認為是廠務的事,有人認為是品保的事。範圍沒有先講定,後面每一件事都會卡在同一個問題上:這一區算不算、這一櫃算不算。實務上的做法是先切出第一輪的範圍(一條線或一個區)。把它做完、做成樣子,再用那個樣子去說服其他區。範圍一次劃到全廠,通常會停在「大家都同意重要、但沒有人開始」。
6S、7S 是在 5S 上加東西,不是另一套標準
業界常聽到 6S、7S,甚至 8S 到 12S。作法是往後加。加「安全」變成 6S,再加「節約」變成 7S,也有再加服務、滿意、學習的版本。這些加法各家用得不一樣,同一個 8S 在不同文章裡代表的意思也不同。各家企業甚至有自己的版本(例如把安全、作法一起加進去)。
所以正確的理解是:6S、7S 是業界變體,不是統一標準,也不是客戶的強制要求。客戶如果在合約或供應商手冊裡指名要 6S,那是那一份客戶文件的要求,要看它的定義。沒有指名時,把 5S 的五個動作做扎實,比多掛兩個字有意義。順帶一提,公司的詢價表單上寫的是「5S/6S 工作環境現場管理」,說的就是同一個範圍。
五個 S 一次看懂:五個詞各是什麼意思
先把五個 S 排成一張表,用的都是台灣現場平常講的中文。第五個 S 的譯名在台灣有兩種官方寫法,下一段單獨說明。
| # | S | 一句話意思(做到什麼算做到) |
|---|---|---|
| 1 | 整理 | 把「要的」與「不要的」分清楚,不要的處理掉 |
| 2 | 整頓 | 要的東西放在決定的位置,任何人隨時拿得到 |
| 3 | 清掃 | 清掉垃圾與髒污,把乾淨變成常態 |
| 4 | 清潔 | 維持前面 3S 的狀態(講的是維持機制) |
| 5 | 素養 | 把決定的事養成習慣、正確遵守 |
接著是推動時真正用得到的表。每一個 S 要改的是什麼、具體動作有哪幾個、做完之後現場會多出哪一份東西。這張表的「產出」欄是輔導現場整理出來的骨架,不是標準條文的要求。它好用是因為可以拿去點收,不是因為有人規定你要這樣分類。
| S | 要改什麼(一句) | 具體動作 | 產出(現場看得到的東西) |
|---|---|---|---|
| 1 整理 | 讓「不要的東西」離開現場 | 訂「要/不要」判定規則 → 貼紅牌 → 集中到紅牌區 → 裁決丟/移/修/留 | 紅牌清單、不要品處理紀錄、紅牌區(有期限) |
| 2 整頓 | 讓「要的東西」有固定位置與固定量 | 決定位置(依使用頻率與動線)→ 劃位、編址 → 標示品名與數量 → 訂最大/最小量 | 定置圖、區域線、棚位標示、最大最小量標記 |
| 3 清掃 | 讓「髒的來源」被找出來,不只是被擦掉 | 分責任區 → 訂清掃項目與頻率 → 清掃時同時點檢(異音、漏油、鬆動、龜裂) | 清掃責任區表、清掃點檢表、污染源改善清單 |
| 4 清潔 | 讓前 3S 變成標準,不靠記憶 | 把前 3S 的做法寫成標準(誰、多久、做到什麼程度)→ 可視化 → 納入文件管制 | 5S 標準書、檢查頻率表、照片標準(before/after) |
| 5 素養 | 讓「照標準做」變成習慣 | 教育訓練(含新人與換線)→ 日常巡檢 → 稽核與評分 → 表揚與改善追蹤 | 訓練紀錄、5S 稽核表與評分、改善追蹤表、交接班紀錄 |
英文對照也常被問到。常看到的寫法是 Sort、Set in Order、Shine、Standardize、Sustain,這是教材上的對照,不是 ISO 用語。不同教材的對應也不完全一致(同一項有人寫 Shine、有人寫 Sweep)。要跟外籍客戶或講師對照時可以用,但不要把它當成正式名稱。
第五個 S:素養、教養、紀律講的是同一件事
第五個 S 困擾很多人的地方是譯名。台灣的官方文件自己就有兩種寫法:環境部(前環保署)在 2008 年與 2010 年的兩篇新聞稿寫「教養」。雲林縣政府在 2026 年的計畫寫「素養」。業界教材另外常見「紀律」的用法。三者指的是同一個字。
這個字由「身」與「美」合成,中文沒有單一個字對應,翻成素養或教養都可以。它要表達的是把決定的事情養成習慣、正確遵守,而不是「員工要自覺」。
寫文件或做內部教材時,建議這樣處理:台灣常見譯為素養,政府文件也見教養,兩者指同一個字。不需要去爭哪一個才正確。這是我國文件版本與教材來源的差異,不是對錯。同樣地,看到別人的教材寫「紀律」,也不必糾正。讀者只要知道這三個詞在講同一件事,就不會在看不同版本時誤會成兩個不同的 S。
譯名這件事在實務上會咬人的地方是文件不一致。一份標準書寫「素養」、另一份訓練教材寫「教養」、看板又寫「紀律」,新進同仁會以為是三個不同的要求。稽核表上也會出現兩種寫法並存的情況。解法不是統一成「正確的那一個」。做法是在廠內的 5S 標準書裡指定一個用語,並在同一頁註明另外兩種寫法指的是同一個字。這樣對外簡報時可以照客戶的用語講,對內文件又不會互相打架。
5S 不是 ISO 9001 的條文要求,但這四條會被連到
直接回答最常被問的那一句:ISO 9001 沒有條文寫 5S。2026 版公開的條文章節(4 到 10 章)裡,沒有任何一條關於 5S、整理或整頓的要求。標準全文需付費,這裡只對到公開的條文章節與 ISO 官方公告說明的重點。實際要求以標準原文為準。
不過,5S 在實務上確實會被連到幾條要求,因為稽核員問的問題會自然接到那裡:
- 7.1.4 過程運行環境。「環境」包含社會與心理因素。2026 版更強調組織的品質文化與倫理行為對這些因素的影響。
- 8.5.1 生產與服務提供的控制。受控條件裡包含「使用適合的基礎設施與作業環境」,以及防止人為錯誤。走道被佔、光線不足、東西混放,都會被歸到這裡。
- 7.5 文件化資訊。整理與整頓之後產生的定置圖、標準書、檢查表,本身就要納入文件化資訊的管制。誰維護、多久改版、放哪裡、現場拿不拿得到。
- 7.2 能力、7.3 意識。誰受過訓練、知不知道自己的貢獻。2026 版更強調人員對品質文化與倫理行為的認知。
所以 5S 在台灣工廠變成「必須做」,通常是因為客戶要求或內部管理需要。不是因為 ISO 條文點名它。這個順序要分清楚,因為它決定你要花力氣在哪裡:客戶要求,力氣要花在他會看的地方。內部管理需要,力氣要花在真的會痛的地方。
順帶把版本講清楚。ISO 9001:2026 已於 2026-09-16 發布,取消並取代 2015 版。已驗證 2015 版的組織須在 2029-09-30 前完成轉版;2028-03-31 起,新發與初次驗證只能發 2026 版。如果你的 5S 標準書要跟品質手冊一起改版,這個時間軸就是排程依據。
如果是汽車業供應鏈,客戶會把自家的特定要求寫進制度裡,那些要求比 ISO 條文更細。IATF 16949:2016 汽車業品質管理系統那一頁有說明適用範圍。至於製造現場該留哪些紀錄、8.5.1 的八個受控條件怎麼對到產線,製造業的 ISO 9001 重點整理得比較完整。本篇只寫現場該長成什麼樣子。
5S 從哪裡來:兩分鐘看懂
5S 這個名稱來自五個日文詞,它們的羅馬拼音開頭剛好都是 S:
- 整理(せいり/Seiri):把要的與不要的分開,不要的處理掉。
- 整頓(せいとん/Seiton):要的東西放在決定的位置,隨時拿得到。
- 清掃(そうじ/Seisō):打掃的同時檢查設備與污染源。
- 清潔(せいけつ/Seiketsu):把前三個 S 變成可以維持下來的機制。
- 躾(しつけ/Shitsuke):中文常譯「素養」或「教養」——讓標準變成習慣。
所以「5S」不是五個英文單字,也不是一套標準條文,而是日本職場用來維持工作環境的五個動作。台灣現場直接講中文,第五個 S 多寫成「素養」;政府文件也看得到「教養」這個譯法,指的都是同一件事。
後來有人再往上加:加上「安全(Safety)」變 6S,再加「節約」或「服務」變 7S。加的項目各有道理,但五個 S 的順序不變——先整理,才輪得到整頓。
整理:把「不要的」處理掉,不是排整齊
整理的定義是「把要的與不要的分清楚,不要的處理掉」。它的目的不是讓畫面好看,而是把空間、料架、走道還給現在真的要用的東西。這句話聽起來簡單,但它與多數人的直覺相反。多數人講到整理,想到的是把東西排整齊。而整理真正在做的是減少,不是排列。排在架上但三年沒用的東西,還是不需要的東西。
做法可以拆成五步:
- 先訂判定規則,不要憑感覺。把「不要」的條件寫成一張紙:三個月沒用過、已停產機種專用、壞了不修、數量超過需求。規則是事前寫的,不是當天現場辯論出來的。
- 選一個區域,一次貼完。不要一個月貼一張紅牌,那樣永遠貼不完,也永遠不會有人認真看待。
- 貼紅牌。由與該區無關的第三人貼,避免「自己的東西捨不得」。
- 移到紅牌區並壓期限。不要留在原位等裁決,原位只會繼續佔空間。
- 由有權限的人裁決:丟、轉用、修、留。留的要寫理由與期限,不能只寫「保留」。
做完之後現場會多出三樣東西。第一是紅牌清單,上面有品名、數量、所屬、最後使用日、判定、處理方式、期限、裁決人。第二是不要品處理紀錄。第三是一個地面劃線並標示期限的紅牌區。這三樣是整理的交付物。沒有它們,就只是「有人來搬過東西」。
判準要寫成可以站在現場看的狀態,而不是「有沒有做」。走進該區,走道上沒有任何物品侵入。打開任何一個櫃子,沒有一件東西答不出「這是什麼、多久用一次、誰的」。紅牌區沒有過期未裁決的紅牌。這三句可以印在稽核表上,任何人來看結果都會一致。
最常見的誤解是「整理=把東西排整齊」。實務上的分辨方法很直接:整理完,東西會變少;只是排整齊,東西一樣多,只是換了位置。
整頓:30 秒內任何人都拿得到
整頓的定義是「要的東西放在決定的位置,隨時拿得到」。目的不是整齊,是讓任何人都能在 30 秒內拿到要的東西,而且用完放得回去。新人、跨線支援的同仁、來查廠的稽核員,都算「任何人」。這裡的關鍵字是「任何人」:只有原本那個老師傅找得到,就不算整頓。
具體動作有五項:
- 依「使用頻率 × 距離」決定位置。常用的放在身上或伸手可及處。每週用數次的,放在走幾步就到的共用區。一年用數次的,進倉庫。這個原則比「看起來順眼」可靠得多。
- 劃位並編址。從區、架、層到位,一層一層編下去,每個位置只放一個品項。編址的好處是它可以被寫在紙上、被別人照著找。
- 標示「這裡放什麼、放幾個」。標示是給不熟悉的人看的,不是給熟悉的人看的。
- 訂最大與最小量,並用顏色標示。例如最低量標黃、最高量標紅,一看就知道該不該補。
- 工具用影子板。按外形掛回原位,少一支一眼就看出來。
產出是定置圖(平面圖加上編址規則)、區域線與棚位標示、品名與數量標示、最大最小量標記、影子板。判準同樣寫成現場狀態:隨機抽三個人問某項物品在哪,三個人都能在 30 秒內拿到。下班後每個位置的東西與標示一致。缺料時看標示就知道缺,不用盤點。
這裡最常見的誤解是「整頓=排整齊」。排整齊還是會找不到,因為整齊只處理視線,不處理位置與數量。整頓的驗收標準是可及性與復位性:拿得到,而且放得回去。
清掃:用打掃的動作做設備點檢
清掃的定義是「清掉垃圾與髒污,把乾淨變成常態」。它的重點在後半句的那一層意思:清掃不只是掃地,目的是用打掃的動作做點檢。輔導現場的講法很直接。清掃是打掃沒錯,但目的不只是打掃。手摸過去的同時,眼睛在看異音、振動、漏油、漏水、鬆動、龜裂、發熱、異味。這些現象只有靠得夠近才看得到。
做法可以這樣排:
- 分責任區,每一區有人名。寫「大家一起」的區域,最後通常沒有人做。
- 訂清掃項目、方法、頻率與工具。同一區不同設備的清掃方式不一樣,不要合併成一張「打掃」。
- 清掃時同步點檢。把上面那八項異常列成點檢表的欄位,看到就打勾或寫異常。
- 追污染源。擦掉只是處理結果;要問它從哪裡來、怎麼讓它不再來:加蓋、加盤、改管路、改動線。
- 清掃用具本身也要有家。拖把、抹布、清潔劑沒有定位,下次就不會有人想用。
產出是清掃責任區表、清掃點檢表(項目、頻率、簽名)、污染源改善清單、清掃用具定位。判準有三句:每個區域說得出責任人。點檢表有在簽,而且簽得出來(不是月初一次把整月簽完)。污染源改善清單有追到源頭,不是只寫「已加強清掃」。
最容易犯的錯是把清掃當掃地。掃地只處理結果,隔天照樣髒。清掃要處理的是來源。實務上有個簡單的檢查方式:同一個地方每個月都要清一次同樣的東西。例如同一台設備下方的積料、同一條管線的滲漏。那通常不是清掃頻率的問題,是污染源沒有處理。
清潔:維持前 3S 的機制,不是更乾淨
清潔的定義是「維持前面 3S 的狀態」。它講的是維持的機制,不是更乾淨。這是最容易被誤解的一個 S,因為中文的「清潔」兩個字本身就在講乾淨程度。實際要做的事完全不同:把前三個 S 的做法固定下來,讓它不依賴某一個人的記憶或熱情。
具體動作:
- 把 1S 到 3S 寫成標準:誰、多久一次、做到什麼程度、用哪一張表。寫不清楚的地方,就是將來會走鐘的地方。
- 訂檢查頻率:日、週、月各有不同的檢查項目,不要全部塞給同一張表。
- 做照片標準:每個區域的「應有狀態」拍下來貼在現場,before 與 after 並列。照片比文字沒有爭議。
- 納入文件管制:標準書要有版次、發行與修訂紀錄,改了現場就要改文件。
- 新人訓練與換線交接要包含這一套:沒有交接,換一次班就歸零一次。
產出是 5S 標準書(含各區標準照片)、檢查頻率表、文件管制紀錄、新人訓練教材。判準是:現場的「應有狀態」有照片可比對。標準書有版次且與現場一致(不是三年前的版本)。新人第一週就拿到這份標準。
標準書要納入文件管制,這件事與 ISO 9001 的 7.5 是同一條路。程序書與文件清單要幾份、怎麼精簡,ISO 9001 程序書與文件清單那一頁有判準。本篇只強調一件事:5S 標準書是文件,不是公告,改版要留紀錄。
常見的誤解是「清潔=更乾淨」。沒有標準與頻率的「很乾淨」,撐不過三個月,因為它靠的是某一次的動員,不是制度。反過來說,一份寫得普通但有頻率、有人在簽的標準書,效果比一次完美的大掃除好得多。
素養:主管不在場時現場一樣
素養的定義是把決定的事養成習慣、正確遵守。檢驗它的方式只有一個:主管不在場的時候,現場狀態一不一樣。如果答案是一樣,素養成立;如果主管一出門就開始堆東西,前面四個 S 都還在,但沒有人維持。
具體動作分六項:
- 主管先在現場做給人看。巡檢、順手撿起地上的東西、按標準放回原位。這一項的效果比任何標語都大。
- 日常巡檢。每天三到五分鐘,走固定動線,看五到八個點,寫在巡檢表上。不是大掃除,是快速掃描。
- 定期稽核與評分。頻率依公司規模與客戶要求訂(後段有角色與頻率的表)。
- 缺失要走完四步:開單、改善、複查、結案。
- 放進交接班、朝會、新人訓練與績效回饋。5S 不在這些場合出現,就不會變成日常。
- 表揚具體行為。不是只扣分;公開展示改善前後的照片,效果比公告處罰好。
產出是日常巡檢紀錄、5S 稽核表與評分、改善追蹤表、訓練紀錄、交接班紀錄。判準有三句:沒有主管在場時現場狀態一樣。問作業員「這區誰負責、多久檢查一次」,答得出來。上一輪的缺失都已經結案。
最常見的誤解是「素養=員工自己要有自覺」。實際上素養是管理層設計出來的結果:有標準、有頻率、有回饋,習慣才長得出來。只有要求、沒有設計,最後剩下的是應付。這也是為什麼第五個 S 常常是最後才做、也最常做不完的原因。它要花的是主管的時間,不是員工的時間。
三定:定置、定量、定容怎麼做
整頓要做到底,靠的是「三定」:定置(定位)、定量、定容。定置講位置:什麼東西放在哪個位置,而且位置要看得見。定量講數量:這個位置最多放多少、最少到多少要補。定容講容器:用什麼容器、什麼顏色、一個容器固定裝多少。三個定合起來就是一句話:決定的位置,放決定的東西,放決定的量。
三個定各自要做什麼、現場長什麼樣子,可以看下一張表。表中例子是為說明而寫的示範,不是任何一家公司的實績。
| 定 | 要做什麼 | 現場例子 |
|---|---|---|
| 定置(定位) | 決定什麼東西放在哪個位置,並讓位置看得見:地面劃線、棚架編址(A 區 3 號架 2 層),每個位置只有一個品項 | 【示範·非客戶案例】金屬加工廠把 12 把刀具按工序順序掛在同一面影子板上,每把有固定掛鉤與編號,換線時缺哪一把一眼看出 |
| 定量 | 決定這個位置最多放多少、最少到多少要補,並用顏色或刻度標示 | 【示範·非客戶案例】同一廠的料盒貼黃線(最低)與紅線(最高),低於黃線由組長補料,超過紅線代表前段投料異常 |
| 定容 | 決定用什麼容器、什麼顏色、裝多少,讓數量可以一眼點出來 | 【示範·非客戶案例】同一廠的良品用藍箱、待判定用黃箱、不良品用紅箱,每箱固定 50 件,點箱數就知數量 |
定置的驗收方法是編址。從區、架、層到位置一層層編下去,寫法就像地址一樣;每個位置只有一個品項、只能有一個位址。編址的好處是它可以被寫在定置圖上,交給一個沒來過這個廠的人,他也照著找得到。
定量要訂兩個數字,不是一個:最大量與最小量。只訂最大量,會缺料;只訂最小量,會堆過頭。顏色是最便宜的輔助工具,最低量標黃、最高量標紅,補料的人不必翻表。定容則解決「數量怎麼一眼看出來」的問題。同一種容器固定裝同一個數量,點箱數比點件數快。
置場的位置依「使用頻率 × 距離」決定。常用的放在手邊,每週用數次的放在走幾步的共用區,一年用數次的進倉庫。這個原則的用處是斷掉一種常見的爭執:「這個很貴所以放旁邊」「這個以後會用到所以留著」。用頻率與距離講,爭執會變成可以討論的取捨。
三定的驗收方式很簡單。找一個沒來過這個廠的人,給他一張定置圖,請他在 30 秒內拿到指定物品並放回原位。做不到,就是三定沒做完。這個測試比任何稽核分數都誠實,因為它測的是現場,不是紙本。
五個「≠」:整理≠打掃、整頓≠排整齊、清掃≠掃地、清潔≠更乾淨、素養≠員工自覺
把五個 S 講完,接著要把五個最常見的等號拆掉。這五個等號是 5S 推不動的主要原因。一旦把它們當成同一件事,做完的標準就會降到「有沒有做」,而不是「現場變成什麼樣子」。
| 常見等號 | 為什麼不成立 | 一句判準 |
|---|---|---|
| 整理 ≠ 打掃 | 打掃處理灰塵,整理處理「東西的存在」 | 打掃完東西還在,整理完東西變少 |
| 整頓 ≠ 排整齊 | 整齊是外觀,整頓是可及性 | 排整齊但找不到,就是沒整頓 |
| 清掃 ≠ 掃地 | 掃地處理結果,清掃處理來源並順便點檢設備 | 掃完隔天又髒,就是沒追污染源 |
| 清潔 ≠ 更乾淨 | 清潔是維持機制(標準+頻率+照片) | 換一個主管就亂,就是沒有清潔 |
| 素養 ≠ 員工自覺 | 素養是管理設計的產物(訓練+巡檢+回饋) | 主管不在就亂,就是沒有素養 |
五個誤解有一個共同點:把動作當成結果。「有沒有打掃」「有沒有排整齊」「有沒有簽表」,這些都是動作。5S 的驗收看的是現場狀態:東西是不是變少、拿不拿得到、髒了會不會回來、換人做會不會一樣。稽核表上如果寫的是動作,分數會很主觀;寫的是狀態,不同的人來看會得到接近的答案。
這五句也可以直接拿去做教育訓練的開場。把它們印成 A4 貼在會議室,比貼「全員參與 5S」的口號有用,因為它們各自對得回一個可以檢查的狀態。
訓練時建議一次只講一個等號,講完立刻走到現場找一個例子。例如講「整頓不等於排整齊」時,隨機請一位同仁去拿一樣東西並計時。超過 30 秒,那一區的整頓就還有事要做。這種現場示範比講義有效,因為它讓抽象的判準變成自己剛剛經歷過的事。
工廠推動順序:先做一條示範線,再一次全廠(八階段)
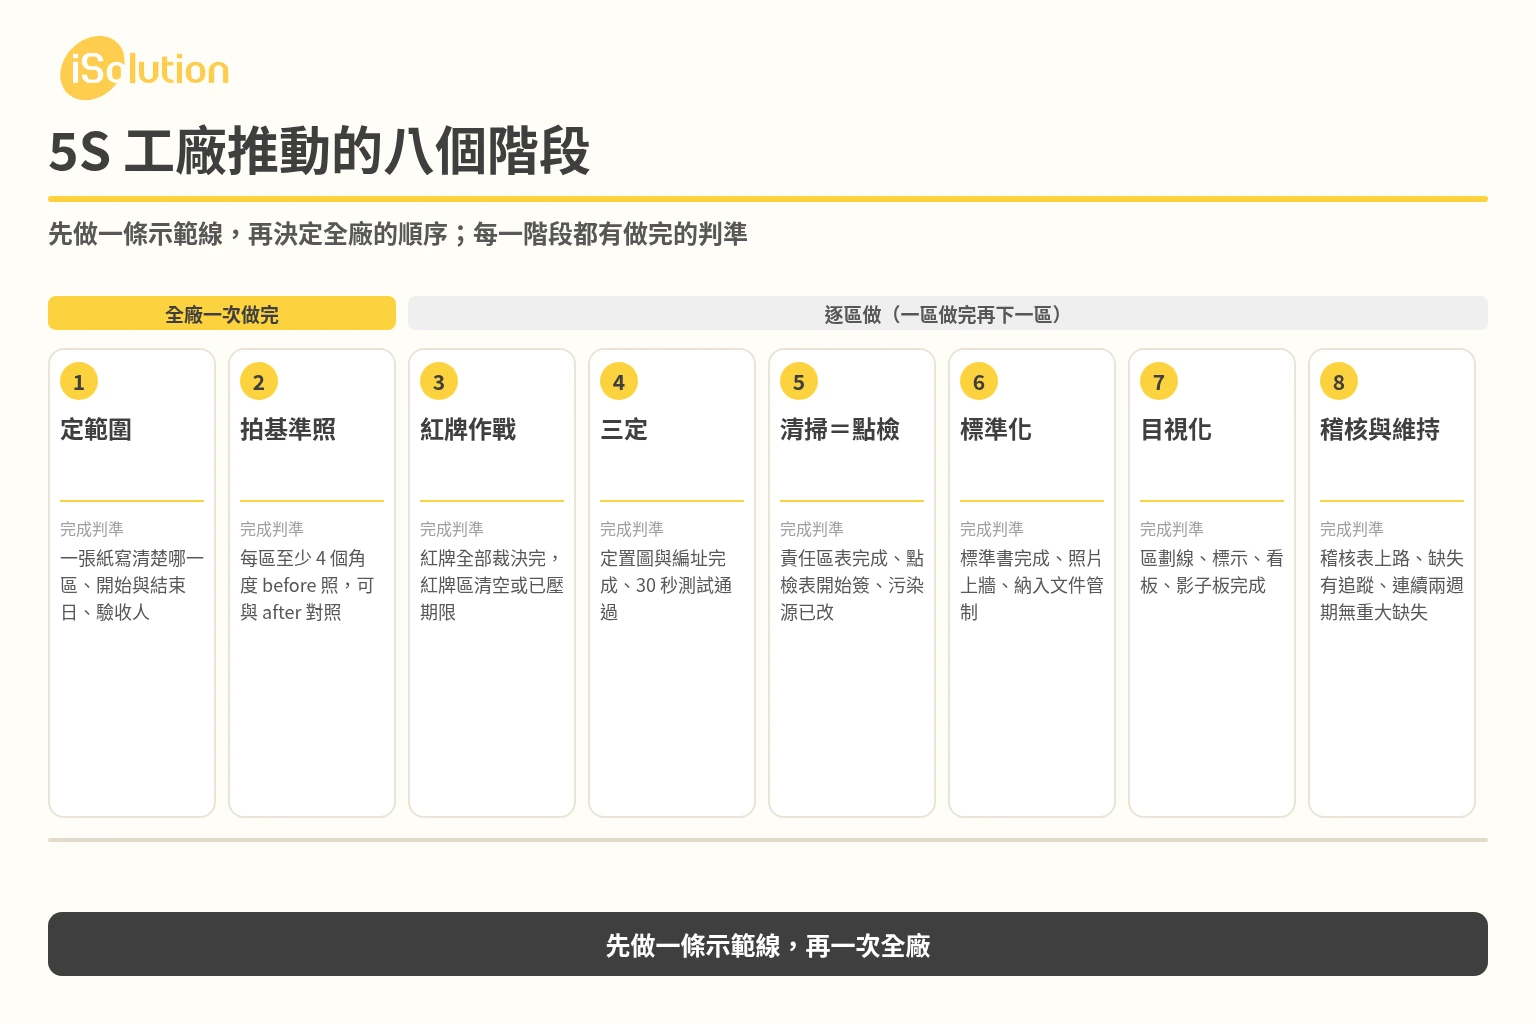
推動順序比做法更容易決定成敗。原則只有一句:先做「一個區域做到底」,不要全廠同時開始。理由是實務上踩過的坑。全廠同時做,紅牌會一次爆量,沒有人力裁決,紅牌區最後變成新的倉庫。示範線做完則可以當教材、當照片標準、當說服工具。其他區的人來看一次,比開十次會有用。
| 階段 | 做什麼 | 誰負責 | 完成判準 |
|---|---|---|---|
| 1 定範圍 | 選一條線或一個區(含走道、暫存區、工具櫃、設備周邊) | 廠長或生產主管指定,5S 推動小組執行 | 一張紙寫清楚哪一區、開始日、結束日、驗收人 |
| 2 拍基準照 | 同角度、同位置、標日期拍 before;同時做一次現況盤點 | 推動小組與該區班長 | 每區至少 4 個角度的 before 照,可與 after 對照 |
| 3 紅牌作戰(整理) | 貼紅牌、集中、裁決、去化 | 廠長帶隊,跨部門第三人貼牌 | 紅牌全部裁決完,紅牌區清空或已壓期限 |
| 4 三定(整頓) | 定位置、劃位編址、標示、訂最大最小量 | 該區班長,生技或工業工程協助動線 | 定置圖完成、編址完成、30 秒測試通過 |
| 5 清掃=點檢(清掃) | 分責任區、訂項目與頻率、清掃時同步點檢 | 該區全員,分責任區 | 責任區表完成、點檢表開始簽、污染源清單至少一項並已改 |
| 6 標準化(清潔) | 把前 3S 寫成標準、拍照片標準、納入文件管制 | 品保或推動小組寫標準,該區確認可行 | 5S 標準書完成、每區應有狀態照片上牆、納入文件管制 |
| 7 目視化 | 區劃線、顏色管理、標示、看板、影子板 | 推動小組與該區 | 區劃線、標示、看板、影子板完成,顏色規則寫進標準 |
| 8 稽核與維持(素養) | 稽核、評分、缺失追蹤、高層巡檢 | 跨部門稽核小組,廠長每月巡檢 | 稽核表上路、缺失有追蹤、連續兩個週期沒有新增重大缺失 |
示範線做完之後,全廠的順序要調整一下。先讓「整理+整頓」在全廠一次做完,再逐區做清掃與標準化。紅牌作戰適合全廠一次貼、1 到 2 天內貼完,因為它的效果來自「一次同時實施」。分區慢慢貼,最後會變成前面貼的牌被後面的人撕掉。清掃與標準化則相反,要一區一區做,因為每一區的設備、動線與標準都不一樣。輔導現場看到的結果很直接:只在部分職場實施,一定會崩掉、回到原狀。
時程不要自己填。導入要幾週、幾個月、每階段幾天,沒有一個放諸四海皆準的數字。一律寫「依廠區規模、起點狀態與客戶要求而異」。示範線通常比全廠快,但不要給天數。給了天數,就成了別人的承諾。
示範線怎麼選,會影響後面推不推得動。實務上會挑三個條件同時成立的一區。問題看得見(東西明顯過多或動線明顯不順)、有主管願意帶頭、做出來別區會來看。不要挑最難的區當第一個,也不要把最亂的區留到最後。前者會讓第一輪卡住,後者會讓大家覺得「那個區都沒動,憑什麼管我們」。第一輪的目標不是把全廠整理好,是做出一個別區願意模仿的樣子。
最後一個定位問題。5S 常被當成 TPM(全員生產保全)與精實生產的前置條件。設備乾淨才看得出異常,動線清楚才談得上流線化。它是這些活動的地板。ISO 9001 與 TQM、六標準差差異那一頁處理的是「該用哪一套方法、成本落在哪」。5S 不是第六套方法論,它是任何一套方法都要先站得住的地板。所以本篇只寫怎麼做、怎麼維持,不比較方法論。
紅牌作戰:欄位、誰貼、誰裁決、多久清空
紅牌作戰是 5S 整理的執行方式:把「說不出為什麼在這裡」的東西貼上牌子,集中到一個區域,由有權限的人裁決去留。它的效果來自兩件事。判定規則是事前寫好的,裁決的人也是同一個層級,不會今天這樣判、明天那樣判。
| 欄位 | 填法 |
|---|---|
| 編號 | 流水號,與紅牌清單一致 |
| 品名/規格 | 寫得讓別人看得懂,不要只寫「零件」 |
| 數量/單位 | 實際點過,不是估的 |
| 所在位置 | 區/架/層/位,與定置編址用同一套 |
| 貼牌日期 | 當天 |
| 判定者 | 有裁決權的人(廠長或授權主管) |
| 判定結果 | 丟棄、轉用、修理、保留;保留要寫理由與期限 |
| 處理期限 | 寫日期,不要寫「儘快」 |
| 複查 | 到期日複查並簽名 |
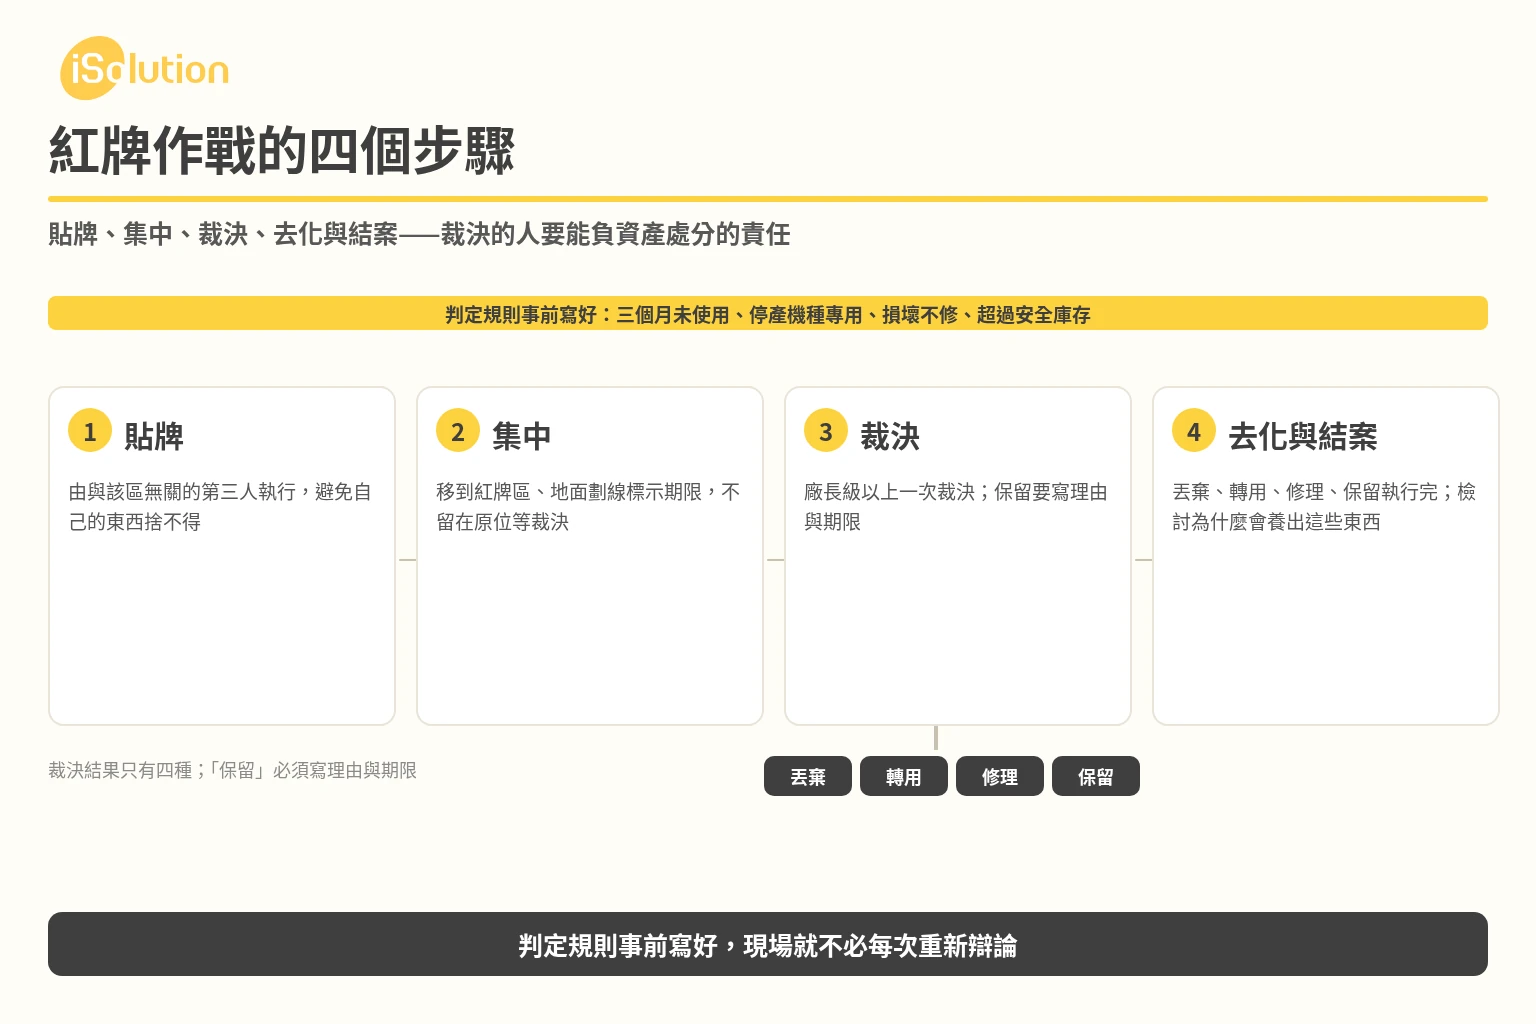
判定規則的重點在「誰有權」。不要品的處分不能由現場自行決定,因為那是資產,須由廠長級以上裁決。而且必須一次同時實施才有效。今天丟一點、下個月再丟一點,等於每次都在重新說服同一批人。判定基準要事前寫下來,例如三個月未使用、停產機種專用、損壞不修、超過安全庫存。規則寫在紙上,現場就不必每次重新辯論。
處理流程四步:貼牌、集中、裁決、去化與結案。貼牌由與該區無關的第三人執行,避免自己的東西捨不得。集中要移到紅牌區並在地面劃線標示期限,不要留在原位等裁決。裁決分四種結果,保留的必須寫理由與期限。去化後結案,同時要檢討「為什麼會養出這些東西」:是採購規則、停產處理、還是退料流程。這一題沒有答案,明年會再長出一批。
紅牌作戰有三個執行紀律,缺一個效果就會打折。第一是由能負全責的廠長或相當職級當領導者。第二是全廠在 1 到 2 天內貼完,貼完立刻把紅牌品移出現場。第三是地板與房間也是紅牌對象,可以用圍繩圍起來貼牌。第三點常被忽略,但倉庫角落的整棧呆料、樓梯間的舊治具,往往比產線上的東西更佔空間。
另外有一種顏色變體。有些公司用三色卡:要的貼藍、不要的貼紅、判斷不出來的貼黃,黃卡先移到別處觀察一段時間。這是做法變體,適合還不敢一次裁決的工廠。它不改變上面四個步驟,只是把「判斷不出來」這一類另外安置。至於紅牌該貼幾張、紅牌保留期限該多久,各家自訂,依公司規定即可,沒有通用數值。
目視管理:讓狀態自己說話
目視管理是讓現場的狀態不必問人就知道。這裡能不能放東西、這個位置該放什麼、這台設備有沒有異常、這一區誰負責。它不是裝飾,是一組會被人用來做判斷的標記;判斷得出來才有價值,看不出來就是多貼的。
| 工具 | 做什麼 | 驗收方式 |
|---|---|---|
| 區劃線 | 走道、作業區、暫存區、不合格品區各自有顏色與線寬 | 新人看線就知道哪裡不能放東西 |
| 顏色管理 | 同一種顏色只代表一種意思,全廠統一 | 問三個人「紅線是什麼意思」,答案一致 |
| 標示 | 每個位置寫「放什麼、放幾個、誰負責」 | 不看實物也能說出這裡該放什麼 |
| 影子板 | 工具按外形掛回原位 | 少一支,一眼看出 |
| 照片標準 | 每區的應有狀態拍成 before/after 貼在現場 | 稽核時拿照片對現場,不用爭論 |
顏色要全廠統一,並寫進標準。顏色本身沒有統一規定,各廠自己訂。真正該寫進標準的是「我們廠的紅線代表什麼、黃線代表什麼、橘線代表什麼」,而且全廠一致。同一種顏色在別廠代表別的意思很正常,照別人的顏色表抄過來,現場反而不會照著用。
看板只放會被人用來做決定的資訊:今天的目標與實際、缺料、異常與處理人、改善進度、5S 評分趨勢。放了沒人看、沒人更新的看板比沒有更糟,因為它會教會現場一件事:這裡的資訊不用當真。看板上的數字要有更新的人與更新的時間,否則一個月後就沒人相信。
目視化在推動順序裡排第 7 階段,理由很實際。前六個階段沒有做完,畫上去的線與標示會變成裝飾。先有定置、有標準,再來做視覺化,線與標示才有東西可以對應。
5S 為什麼三個月退回原形:七個維持機制
5S 失敗的地方幾乎都在維持,不在開始。開始的時候有活動、有長官、有拍照;三個月後,活動結束、長官換人、照片留在群組裡。要讓它不退回原形,需要七個機制,而且每一個都要有頻率與負責人。
| 機制 | 具體做法 | 頻率 |
|---|---|---|
| 責任區制度 | 每一區有名字,區長負責該區 5S,不是「大家一起」 | 常設,人員異動時更新 |
| 日常巡檢 | 固定動線、3 到 5 分鐘、看 5 到 8 個點,寫在巡檢表 | 每日(班前或交接班) |
| 5S 稽核 | 跨部門互查、評分、開缺失單 | 依公司規定 |
| 高層巡檢 | 廠長或總經理走現場,看的是上次缺失改了沒,不看分數 | 依公司規定 |
| 教育訓練 | 新人到職、換線、升任主管都要上一次 | 到職或異動時 |
| 改善追蹤 | 缺失、改善、複查、結案四步,有日期有責任人 | 每次稽核後 |
| 表揚 | 表揚具體行為,公開展示改善前後,不是只扣分 | 依公司規定 |
最常死在三個地方。第一,沒有責任人:寫「大家一起」的區域,最後沒有人做,因為不做也不會被發現。第二,沒有頻率:想到才做,等於一年做兩次,兩次之間照樣堆。第三,沒有回饋:只扣分不表揚,最後大家學會的是「不要被抓到」,而不是「把現場做好」。
這七個機制與第五個 S 的分工要分清楚:機制講的是制度層面(誰、多久、留下什麼紀錄)。素養講的是行為層面(主管在不在場是否一樣、問作業員答不答得出來)。兩者不是替代關係。只有制度沒有行為,表單會變成補簽。只有行為沒有制度,換一個人就歸零。
七個機制裡,最該先建的是責任區制度。它的做法很樸素。畫一張廠區圖,把每一塊地、每一排料架、每一個共用櫃指定給一個人。寫上名字與職稱,貼在該區的柱子上。人員異動時更新那一張紙,不要讓它變成三年前的版本。責任區一旦清楚,後面六個機制才有對象。巡檢知道要巡哪裡、稽核知道缺失是誰的、表揚也知道要表揚誰。
第二該建的是日常巡檢,因為它的成本最低。三到五分鐘、固定動線、五到八個點,班前做一次,寫在表上。它同時是素養的載體與稽核的資料來源。很多工廠跳過這一項直接做稽核。結果稽核變成三個月一次的突擊檢查,現場只學會在稽核前整理。
5S 稽核表怎麼設計:欄位與可觀察的判定基準
稽核表是 5S 能不能持續的關鍵工具,但它最常被設計成一份「打分數的問卷」。每一題問「是否落實」,每個人打的分都不一樣,最後分數只反映稽核員的脾氣。要讓它有用,判定基準必須寫成可觀察的現場狀態。
| 區域 | 檢查項目 | 判定基準(做到什麼程度算做到) | 配分 | 得分 | 缺失描述 | 改善期限 | 責任人 | 複查結果 |
|---|---|---|---|---|---|---|---|---|
| 【示範·非客戶案例】A 線前段 | 走道是否被物料佔據 | 走道線內無任何物品,推車可直行 | 5 | 3 | 10/18 09:20 走道放置 2 箱在製品(照片 #12) | 10/19 | 王○○ | 10/20 已清空 |
設計上有四個要點。第一,判定基準要寫成可觀察的狀態,例如「走道線內無任何物品,推車可直行」,而不是「是否落實」。前者兩個人來看會得到同一個答案,後者不會。第二,缺失描述要有位置、時間、照片編號,否則一個月後沒有人知道要複查什麼。第三,每一項要有責任人,而且是人名不是部門,部門不會被複查。第四,複查欄要獨立,複查的人不要與初查同一個人。同一人複查自己的判定,通常只會確認自己沒錯。
還有一件事要分清楚:5S 稽核表不是 ISO 要求的紀錄。ISO 9001 沒有要求這一張表,它是公司自己訂的管理工具。它會被客戶看到、會被稽核員拿來交叉比對,但它的效力來自公司自己的規定,不是條文。把這一點講清楚,內部在設計表格時才不會為了「符合條文」而把它做得很複雜。
表格的長度也要控制。一張要勾六十項的稽核表,稽核員會挑好勾的勾,分數很好看,現場沒有改變。一張十五到二十五項、每項都寫得出判定基準的表,跑得完、也改得動。項目多的時候,建議分層:日常巡檢用短表(五到八個點),每月稽核用完整表,兩張表不要混用。5S 管理的稽核表如果一年改三次,現場就不會相信它。所以表格定版之後,改版要有理由、要有版次。
還有一個常見的設計錯誤:把判定基準與缺失描述寫在同一欄。判定基準是事前寫好的標準(走道線內無任何物品)。缺失描述是當天看到的事實(10/18 09:20 走道放置兩箱在製品,照片 #12)。兩者混在一起,複查的人就分不清哪一句是標準、哪一句是現場狀況。也無法判斷別區是不是同樣的問題。
5S 評分怎麼算:四種常見做法,沒有通用及格線
評分是為了讓趨勢看得見,不是為了排名。實際在用的配分方式不只一種,而且差異很大。這也是為什麼「幾分算合格」這個問題沒有通用答案。
| 設計 | 配分方式 | 來源 |
|---|---|---|
| A. 五段式 10/8/6/4/2 | 全體都做得很好、已能做到預防管理=10 分;有做或看得懂=8;還算有做=6;只有一部分在做=4;看起來有在做但不足=2 | 5S 推進報告與公部門教材的附表 |
| B. 五段式 4/3/2/1/0 | 4=可當其他部門模範;3=良好;2=有在做;1=待改善點多;0=有必須立刻改善的重要案件 | 學校與公部門常用的 5S 檢查表 |
| C. 三段區間 0–3/4–7/8–10 | 每一項目給三個區間描述,稽核員先選區間再給分 | 中小企業 5S 評價採點表 |
| D. 100 分制分級 | 各構面配分加總 100 分,再分級(例如 91–100 優秀、0–30 不足) | 製造業常見的 100 分制評分表 |
所以標準答案是一句:5S 稽核沒有統一的滿分與及格線。有人用 10 分制、有人 4 分制、有人 100 分制;幾分算合格由公司自己訂,並寫進標準。客戶驗廠也不會拿一個通用分數來比,他看的是你有沒有在查、缺失有沒有改。
配分設計有三個原則。第一,權重給會造成客戶抱怨或安全風險的項目(異物、走道阻塞、不良品混放),不要平均分配。第二,「有沒有做」與「做得如何」分開計分。有表單但沒簽,是做一半。第三,保留一個「重大缺失直接判定不合格」的條款,例如安全通道被堵、化學品未標示。分數再高也不能抵,這一條會讓現場知道哪些事不能碰。
至於「幾分算合格」,沒有通用標準。四種評分制並存就是答案。公司自己訂的時候,建議先跑一輪、看分數分佈,再訂門檻。一開始就訂一個沒人達得到的數字,只會讓稽核變成形式。
誰來查、多久查一次:頻率與角色
稽核要有人查、有頻率、有不同的視角。同一個人同一個角度看同一個區域,第三次就會看不到問題。跨部門互查與高層巡檢的作用,就在這裡。
| 誰查 | 查什麼 | 頻率 | 備註 |
|---|---|---|---|
| 該區人員 | 日常巡檢,固定動線 | 每日 | 3 到 5 分鐘,不是大掃除 |
| 區長、班長 | 交叉檢查自己區以外的一區 | 每週 | 互查看得到盲點 |
| 5S 推動小組 | 全廠稽核、評分、開缺失單 | 依公司規定 | 跨部門組成;評分前先共同校準一次 |
| 廠長、高層 | 上月缺失是否結案、重大缺失 | 依公司規定 | 看的是有沒有改,不看分數 |
| 外部(客戶、稽核員) | 現場狀態與紀錄 | 依客戶 | 看的是交叉比對,見後段客戶看現場的順序 |
頻率不要自己填成建議值。「每月一次才有效」這種說法沒有依據。正確的寫法是「依公司規模與客戶要求訂,並寫進標準」。客戶如果要求每季提供 5S 稽核紀錄,那你的頻率就至少要對得上他的要求。客戶沒要求,就依廠內能維持的節奏訂。訂了一定做不到的頻率,比不訂更傷。
角色分工的關鍵在高層。高層看的是「上次缺失改了沒」,不是分數。如果廠長每個月只問「這次幾分」,現場會學會把分數做漂亮。如果他問「上次那三項改了哪一項、照片給我看」,現場會學會改東西。同一張稽核表,問法不同,效果差很多。
評分與複查的關係也順著講一句:分數是工具,複查才是目的。一張沒有複查欄的稽核表,只是一份記錄。一張有複查欄、而且真的有人回去複查的表,才會改變現場。
稽核員要先校準再上場。做法是找兩三個爭議題,兩三個人同一時間看同一區、各自打分,然後比對差異。差超過一級的地方,回頭改判定基準的寫法,而不是怪稽核員主觀。這一步做一次,後面每一次稽核的分數才有比較的意義。沒有校準過的分數,只能跟自己比,不能跟別區比,也不能拿來做年度趨勢。
5S 紀錄能不能當 ISO 9001 與客戶驗廠的證據
這一題幾乎每次都會被問,答案要分兩層。5S 稽核紀錄能不能當證據?可以。但它證明的是「你們有在管現場」,不是「你們符合某條 ISO 條文」。另外一層是:ISO 9001 的內稽有自己的範圍與程序。5S 稽核可以納入內稽的一項查核主題,但不要把兩者寫成同一件事。把這兩層分開,對內對外都好講話。對內不會做出兩套互相打架的程序書,對外不會把 5S 稽核表說成 ISO 要求的紀錄。
| 客戶或稽核員會看的東西 | 平常該有的紀錄 | 對到哪 |
|---|---|---|
| 走道、區域線、標示是否清楚 | 定置圖、區域線維護紀錄、照片標準 | 7.1.4 過程運行環境 |
| 現場作業是否照標準 | 作業標準書、首件與巡檢紀錄 | 8.5.1 受控條件 |
| 標準書是否為現行版 | 文件清單、版次與發行紀錄 | 7.5 文件化資訊 |
| 員工知不知道規定 | 訓練紀錄、現場問答 | 7.2 能力、7.3 意識 |
| 上次缺失改了沒 | 5S 稽核表、改善追蹤表、複查紀錄 | 10.2 的改善邏輯 |
改善追蹤有四步,缺一步就會變成「都改好了」的口頭承諾。第一步開單,缺失描述要有位置、時間、照片,加上判定基準、期限與責任人。第二步改善,責任人要提做法,不是寫「已宣導」,必要時附照片。第三步複查,由開單的人或跨部門的人複查,確認現場真的變了,不是只看紙本。第四步結案與再發防止,確認同類問題不會在別區發生,必要時改標準或改設計。
至於客戶驗廠,那一套有自己的流程與證據清單。客戶稽核怎麼準備那一頁處理的是「客戶拿自己的表來驗時,文件、流程與 CAP 怎麼走」。本篇只補一件事:當客戶走到現場看 5S 時,他看到的是哪幾樣東西。那幾樣東西平常就該長在現場。缺失回覆的格式另有專頁。ISO 9001 稽核缺失怎麼回覆整理的是十種常見情況與回答方式,本篇不重寫。
最常見的十種失敗與怎麼避免
下面十項是輔導與查核現場最常看到的失敗樣態,不是統計數字,也不是某一家公司的故事。每一項都附上它為什麼會發生、以及可以怎麼避免。如果廠內正在推 5S,這張表可以直接當檢核清單用。
| # | 失敗長什麼樣 | 為什麼會發生 | 怎麼避免 |
|---|---|---|---|
| 1 | 5S 變成一年兩次的大掃除,平常一樣亂 | 把 5S 當活動辦,沒有責任區與頻率 | 先建責任區與每日巡檢,再談擴大範圍 |
| 2 | 什麼都不敢丟,紅牌貼了又被撕掉 | 沒有事前寫好的「不要」判定規則,也沒有有權限的人裁決 | 先訂規則與裁決人,紅牌由跨部門第三人貼 |
| 3 | 紅牌區變成新的倉庫,一放好幾年 | 貼了牌沒有人裁決、沒有期限 | 紅牌一定要有期限與複查,過期怎麼處理依公司規定寫清楚 |
| 4 | 地面線畫得很漂亮,線內堆到滿出來 | 只做「位置」沒做「數量」,也沒有復位規則 | 三定要三個都做,訂最大與最小量並用顏色標 |
| 5 | 標示寫「零件」「其他」,新人完全看不懂 | 標示由熟悉的人寫,沒有站在新人角度 | 標示的驗收標準是新人看得懂、說得出數量 |
| 6 | 稽核分數年年進步,現場沒變 | 稽核員固定、評分標準模糊、只看紙本 | 跨部門互查、評分前共同校準、複查看現場 |
| 7 | 每次稽核都是品保在查,生產單位無感 | 推動小組全由品保組成,廠長只在稽核日出現 | 廠長帶隊、生產主管當區長、跨部門組成 |
| 8 | 缺失改完又發生,同一區重複開單 | 只改現象(清掉),沒改原因(為什麼會堆) | 結案前問一次「為什麼會有」,改流程或改設計 |
| 9 | 用罰錢推動,缺失被藏起來 | 把 5S 當考核工具,沒有先把標準講明白 | 先有標準與訓練,再有稽核;以改善與表揚為主 |
| 10 | 5S 標準書與現場兩套版本 | 沒納入文件管制,改現場不改文件 | 標準書納入版次管制,改現場同時改文件 |
這十項可以對回前面那五個「≠」。第 1、2 項是「整理=打掃」的後果,第 4、5 項是「整頓=排整齊」的後果。第 8 項是「清掃=掃地」的後果,第 10 項是「清潔=更乾淨」的後果。第 9 項是「素養=員工自覺」的後果。同一個誤解,在現場會長成不同的樣子,但源頭是同一個。
客戶走進工廠看 5S 的順序
客戶或稽核員看現場,通常不是隨機走的,而是一條從最外到最內的固定動線。知道這條動線,比知道他要打幾分更有用,因為你可以提前知道哪幾站會被停下來看。
- 大門與警衛室。第一印象區:告示、訪客動線、地面。這一站看的是「平常有沒有在管」,不是特別為他準備的。
- 主要走道。有沒有被佔、線清不清楚、叉車與人員動線是否交錯。
- 暫存區與待判定區。最容易出問題的區域:有沒有標示、有沒有期限、有沒有堆到看不出內容物。
- 工具櫃與治具架。會打開來看:有沒有定位、有沒有混放、有沒有不該出現的東西。
- 設備周邊與底部。漏油、粉塵、異物、管線。這一站最能看出「清掃是不是只掃看的到的地方」。
- 倉庫。編址、先進先出、呆滯料。有沒有「有編號但沒人知道那一格放什麼」的情況。
- 廁所、休息區、餐廳。這一站看的是「是不是只做給稽核看」。客戶知道產線會整理,也知道廁所不會特別整理。
走完之後,他會做三件交叉比對。第一,定置圖、現場、標示三者要一致;只要有一個對不上,就是缺失,不論現場多乾淨。第二,照片標準對現場,拿牆上的應有狀態照片對照,這是最快看出有沒有維持的方法。第三,表單對現實;點檢表有簽、設備卻明顯漏油,這比沒做更嚴重,因為它代表紀錄不可信。
問話的方式也值得一提。他會問現場作業員,不是只問主管:「這區誰負責?」「這個東西多久用一次?」「上次檢查是什麼時候?」「不知道放哪的時候你怎麼辦?」他也會問區長「上個月的缺失改了哪幾項」,並且要求現場操作一次。把某個工具拿出來再放回去,順便計時。
這些問題的共同點是:它們都只能靠平常在做才答得出來。臨時準備的答案通常會露餡。例如同一區三個人講出三個不同的負責人,或點檢表上每個月的簽名筆跡一模一樣。品牌驗廠的現場查核另有專頁在講,本篇只寫 5S 這一塊怎麼被看。
【常見問題 FAQ】
5S 是哪五個 S?順序可以顛倒嗎?+
五個 S 是整理、整頓、清掃、清潔、素養;順序不建議顛倒。名稱來自五個日文詞的羅馬拼音首字母都是 S:整理(せいり/Seiri)、整頓(せいとん/Seiton)、清掃(そうじ/Seisō)、清潔(せいけつ/Seiketsu)、躾(しつけ/Shitsuke,中文常譯「素養」或「教養」)。
不能顛倒的理由很具體:整理是把不要的東西處理掉,整頓是把要的東西放到決定的位置;整理沒做完就整頓,等於把不要的東西排整齊,空間不會多出來。清掃要追污染源,清潔才有東西可以標準化,素養才有標準可以遵守。反過來做,每一層都會變成前一層的補救。
5S 跟 6S、7S 差在哪?+
差在後面加的項目,而那是業界變體,不是統一標準。6S 通常是 5S 加「安全」,7S 再加「節約」,也有再加服務、滿意、學習的版本;同一個 8S 在不同文章裡代表的意思並不一致,各家企業甚至有自己的加法。
實務上的判斷方式:客戶文件如果指名要 6S,就看他那份文件怎麼定義;客戶沒指名,把 5S 的五個動作做扎實,比多掛兩個字有用。加字不會讓現場變好,多一個 S 只是多一組要交出來的東西。
5S 要做多久才看得出來?+
沒有通用時程,依廠區規模、起點狀態與客戶要求而異。單一示範區通常在整理與整頓做完之後就看得出差別,但要推到全廠、而且要維持住,靠的是後面幾個階段有沒有做完,不是靠時間長短。
判斷「看得出來」的方式建議用可觀察的指標,例如走道是否還有物品侵入、新人能不能在 30 秒內拿到指定物品、紅牌區有沒有過期未裁決的牌子。用這些指標看,比用「做了幾週」可靠。
5S 稽核幾分算合格?+
沒有通用及格線,幾分算合格由公司自己訂,並寫進標準。實際在用的配分至少有四種:五段式 10/8/6/4/2、五段式 4/3/2/1/0、三段區間 0–3/4–7/8–10、以及 100 分制分級。分母不同,及格線自然不同。
客戶驗廠也不會拿一個通用分數來比,他看的是你有沒有在查、缺失有沒有改、上次的缺失結案了沒。真要訂門檻,建議先跑一輪看分數分佈再訂,並保留一條「重大缺失直接判定不合格」的規定。
沒有預算請顧問,工廠可以自己推嗎?+
可以,先從一條示範線+紅牌+三定+責任區這四件事做起。這四件事不需要額外設備或系統,需要的是廠長願意帶隊貼一次紅牌,以及有人把定置圖與責任區畫出來。
順序建議:先選一個區、拍基準照、貼紅牌並裁決、做定置與編址、訂清掃責任區與點檢表,然後把做法寫成一頁標準、開始每日巡檢。做完一區再複製到下一區。自己推最常卡住的地方是「沒有人有權裁決不要品」,這一關要先解決,否則紅牌貼了也去化不了。
5S 的紀錄可以當 ISO 9001 或客戶驗廠的證據嗎?+
可以當證據,但它證明的是「你們有在管現場」,不是「你們符合某條 ISO 條文」。ISO 9001 沒有條文寫 5S,所以 5S 稽核表不是 ISO 要求的紀錄;它會連到的是 7.1.4 過程運行環境、8.5.1 的作業環境、7.5 文件化資訊、7.2 與 7.3 的能力與意識,以及 10.2 的改善邏輯。
另外要分清楚:內稽有自己的範圍與程序,5S 稽核可以納入內稽的一項查核主題,但不要把兩者寫成同一件事。對客戶也一樣,5S 紀錄是現場管理的證據,不是符合性聲明。
客戶要來驗廠,只剩三個月該先做哪一件?+
先做整理與整頓,而且是全廠一次做完,不要只挑一區。紅牌作戰的效果來自「一次同時實施」,全廠在 1 到 2 天內貼完、集中、裁決,貼完立刻把紅牌品移出現場;隨後把主要走道、暫存區、工具櫃的定置與編址做完。
這一段之所以優先,是因為客戶走進工廠最先看到的就是走道與暫存區。清掃與標準化可以逐區進行,稽核表與責任區也可以在整理整頓之後補上;順序顛倒,會變成打掃得很乾淨但東西還是堆在走道上。
員工覺得 5S 是打掃、很反彈,怎麼辦?+
先有標準與訓練,再有稽核;而且以改善與表揚為主,不要一開始就用罰錢。反彈通常來自兩件事:不知道標準是什麼,以及做了沒有差別。把標準寫出來、把改善前後的照片貼出來,反彈會小很多。
還有一個實務上的做法:讓第一線的人參與紅牌判定與定置規劃,他們最知道東西為什麼放在那裡。用罰錢推動的結果通常是缺失被藏起來,看起來分數變好,實際上問題還在。
下一步|與我們聯絡
如果你是被客戶要求整理現場,或已經做過一次 5S 卻三個月就退回原形,可以先讓我們到廠看一次動線與責任區,再決定要不要往下做。看的時候通常會做三件事:走一遍客戶會走的那條動線、找出哪幾區的責任人現在是空的、以及確認紅牌與不要品的裁決權在誰手上。
5S 不是打掃比賽。它是把「東西該不該留、放哪裡、誰負責、多久查一次」寫成現場看得懂的標準——這一套標準,客戶走進工廠三十分鐘就看得出來。
想先看輔導怎麼做,讀〈ISO 9001 輔導服務〉;如果已經要往驗證走,服務清單與驗證準備的範圍在〈驗證服務〉。全台服務,台北、台中、高雄皆有據點,可就近安排與到廠。
聯絡方式
- 免付費專線:0800-695-996
- 各區電話:台北 02-6604-4178|台中 04-2327-0352|高雄 07-334-2260
- LINE 官方帳號:@zgs9595e
- 線上表單:與我們聯絡
本文引用的標準、官方文件與教材,最終以各該官方文件的最新版本與客戶現行規定為準。
延伸閱讀
製造業 ISO 9001 重點:現場紀錄與製程管制
製造業 ISO 9001 重點有哪些?整理十種紀錄、8.5.1八個受控條件、客戶要求五步動線與稽核走查十問,協助現場確認該留哪些資料及如何應答。
客戶稽核怎麼準備?驗廠流程、文件與缺失改善
客戶稽核怎麼準備?整理客戶自訂驗廠流程、十二項應備證據與五個現場主題,說明二次稽核、CAP 改善及缺失關閉的確認重點。
ISO 9001 程序書要寫幾份?文件清單與精簡判準
ISO 9001 程序書要寫幾份?標準明文要求的只有 4 類上層文件,加上該留下來的紀錄。用表格整理必備清單、四個判準與常見誤區。
ISO 9001 稽核缺失:10 種常見情況與回答方式
ISO 9001 稽核缺失怎麼回覆?整理 10 種常見情況、重大與次要不符合差異、矯正措施寫法及稽核前準備重點。
ISO 9001 輔導服務|差距分析、文件輔導到通過驗證
ISO 9001 輔導怎麼做?五階段流程、誰適合找顧問、輔導費與驗證費怎麼分、2026 轉版如何併稽核。建議先做差距分析再談範圍與費用。
參考資料
以下為本文引用的 ISO 官方公告與我國政府公開文件,查閱日 2026-11-20:
- ISO/TC 176/SC 2 公告「ISO 9001:2026 has been released!」(2026-09-27)。2026 版發布日(2026-09-16)、本版重點(文字更清楚、更強調領導與品質文化與當責、新增附錄 A)與轉版時程(2028-03-31 起新發與初次驗證只能發 2026 版、已驗證 2015 版者 2029-09-30 前完成轉版)。ISO/TC 176/SC 2
- 環境部〈環保署署長期勉推動清淨家園5S運動種子教師〉(2008-11-24)。第五個 S 寫作「教養」的我國官方文件。環境部
- 環境部〈推動5S社區環境管理 營造超日趕瑞優質環境〉(2010-10-28)。同一譯法在 2010 年文件中的用法。環境部環境新聞
- 雲林縣政府〈美麗雲林5S永續治理行動宣導〉(2026-07-22)。第五個 S 寫作「素養」的地方政府文件。雲林縣政府
- myMKC 管理知識中心〈職場素養〜漫談5S中的身美(素養)〉(2014-03-09)。「素養」的字源(身+美)與中文譯法說明。myMKC 管理知識中心